
Pompa hydrauliczna w maszynie budowlanej przepracowała zaledwie 480 godzin, zanim technik zauważył charakterystyczny żwirowy hałas dochodzący od strony ssawnej. Po otwarciu urządzenia w obszarze wlotu i wkładzie pompy widoczne były głębokie wżery i nierówne powierzchnie. To była kawitacja, a nie wadliwa część. Kawitacja jest główną przyczyną przedwczesnej awarii pomp w układach hydraulicznych i prawie zawsze można jej uniknąć, rozumiejąc warunki, które ją powodują.
Kawitacja ma miejsce, gdy ciśnienie płynu na wlocie pompy spada poniżej ciśnienia pary oleju, tworząc pęcherzyki pary, które gwałtownie zapadają się, gdy są wypychane do strefy wysokiego ciśnienia wewnątrz pompy. Zawalenie generuje lokalne fale uderzeniowe, które powodują erozję metalu, powodują wibracje i ostatecznie prowadzą do zniszczenia pompy. Dla maszyny budowlane oznacza to nieplanowane przestoje i kosztowne naprawy. Sam zamienny wkład pompy może kosztować setki dolarów, a przestój koparki lub prasy hydraulicznej może być jeszcze droższy.
Czym jest kawitacja i dlaczego niszczy pompy
Kawitacja jest procesem fizycznym zachodzącym w każdej pompie cieczy. Każdy płyn hydrauliczny ma prężność pary, która rośnie wraz z temperaturą. Kiedy ciśnienie po stronie ssawnej pompy spadnie poniżej tego ciśnienia pary, ciecz zaczyna wrzeć w temperaturze otoczenia, tworząc mikroskopijne pęcherzyki. Gdy pęcherzyki te przedostają się do obszaru wysokiego ciśnienia pompy, zapadają się pod wpływem otaczającego płynu. Implozje te działają niczym mikroskopijne młotki uderzające w metalowe powierzchnie, generując fale uderzeniowe o lokalnym ciśnieniu, które może przekroczyć 1000 barów.
Margines pomiędzy dostępnym i wymaganym NPSH jest tym, co inżynierowie nazywają marginesem NPSH. Utrzymanie tego marginesu w dobrym stanie jest najważniejszą zasadą projektową zapobiegającą kawitacji.
Uszkodzenia powstałe w wyniku tego procesu mają charakterystyczny wygląd. Dotknięte obszary, zazwyczaj króciec ssawny, krawędź wlotowa wkładu łopatkowego lub wirnik, są podziurawione i szorstkie w dotyku. W ciężkich przypadkach metalu w ogóle nie ma. Wydajność pompy spada, hałas staje się głośniejszy i wzrasta ryzyko całkowitego zatarcia pompy.
Główne przyczyny kawitacji w pompach
Zrozumienie przyczyn jest pierwszym krokiem w kierunku zapobiegania. Istnieją dwie ogólne kategorie: przyczyny po stronie ssawnej i przyczyny po stronie tłocznej. Poniższa tabela zawiera zestawienie najczęściej spotykanych.
| Kategoria | Przyczyna | Wpływ na pompę |
|---|---|---|
| Ssanie | NPSHa niższe niż NPSHr | Na wlocie tworzą się pęcherzyki |
| Ssanie | Zatkany filtr ssawny lub sitko | Spadek ciśnienia i brak przepływu |
| Ssanie | Ssanie line too long, too small, or too many bends | Nadmierna utrata ciśnienia |
| Ssanie | Wysoka temperatura płynu | Wzrasta ciśnienie pary, łatwiej ulega kawitacji |
| Ssanie | Pompa zamontowana zbyt wysoko nad poziomem oleju | Niewystarczająca wysokość podnoszenia na wlocie |
| Wyładowanie | Zablokowany wylot, zamknięty zawór lub ustawienie wysokiego ciśnienia | Wyładowanie cavitation |
| Wyładowanie | Praca powyżej prędkości znamionowej | Ciśnienie wewnętrzne spada poniżej ciśnienia pary |
| Systemu | Przedostanie się powietrza do przewodu ssawnego | Kieszenie gazowe imitujące kawitację |
Najpopularniejszą kategorią jest kawitacja po stronie ssawnej. Dzieje się tak, gdy pompa po prostu nie jest w stanie pobrać wystarczającej ilości płynu. Najczęstszym winowajcą jest element filtrujący: w miarę zatykania się filtra wzrasta różnica ciśnień na nim, a ciśnienie na wlocie pompy spada poniżej ciśnienia pary. Nawet filtr o niewielkiej ilości zanieczyszczeń może to powodować.
Drugą częstą przyczyną jest sam przewód ssący. Jeśli przewód jest węższy niż zaleca producent pompy lub jeśli jest zbyt wiele kolanek i złączek, prędkość płynu w przewodzie ssącym wzrasta, a lokalne ciśnienie spada. To samo dzieje się, gdy pompa jest zamontowana znacznie nad zbiornikiem: wysokość ssania przekracza wysokość, jaką może bezpiecznie dostarczyć płyn.
Temperatura płynu jest ukrytą przyczyną, którą operatorzy często przeoczają. Prężność par większości olejów hydraulicznych znacznie wzrasta powyżej 60°C. Jeśli system pracuje w temperaturze 70°C i ma niski poziom oleju lub częściowo zatkany filtr, kawitacja może rozpocząć się nawet wtedy, gdy obliczenia NPSH na etapie projektowania wyglądały dobrze.
Kawitacja po stronie tłocznej jest mniej powszechna, ale nadal poważna. Jeśli przewód wylotowy jest zatkany, zawór jest tylko częściowo otwarty lub jeśli wartość zadana upustu ciśnienia wzrośnie powyżej wydajności znamionowej pompy, ciśnienie na elementach pompujących może spaść poniżej ciśnienia pary. W pompach tłokowych i pompy łopatkowe podobnie, ten stan powoduje ten sam charakterystyczny hałas i uszkodzenia.
Pobieranie powietrza z nieszczelnego przewodu ssawnego może również imitować objawy prawdziwej kawitacji. Kiedy pompa zasysa powietrze, kieszenie gazowe zapadają się z podobnym hałasem i powodują podobną erozję. Różnica polega na tym, że podstawową przyczyną jest powietrze, a nie ciśnienie pary. Kontrola i dokręcenie wszystkich połączeń linii ssawnej to prosty krok, który pozwala uniknąć wielu fałszywych alarmów.
Jak wykryć kawitację przed awarią pompy
Kawitacja daje wyraźne ostrzeżenia. Najbardziej niezawodny jest dźwięk: miarowe „kulki w słoiku” lub przypominająca żwir grzechotka, która nasila się wraz ze wzrostem obciążenia pracą. Wibracje to drugi znak. Pompa, która pracuje płynnie przy 1800 obr./min, ale staje się nierówna przy 2200 obr./min, oznacza, że wlot jest zablokowany.
Częste są również zmiany w wydajności. Przepływ zmniejsza się stopniowo, a cylinder hydrauliczny lub silnik po stronie wylotowej porusza się wolniej niż wtedy, gdy system był nowy. Odczyty ciśnienia na wylocie pompy zmieniają się, a olej może się pienić w zbiorniku.
Po otwarciu pompy w okresie serwisowym należy sprawdzić wkład pompy. Zestaw kierownic wewnętrznych jest często pierwszą częścią, która wykazuje uszkodzenia. Wżery na końcówkach łopatek, zarysowania na płycie portu i szorstkie powierzchnie na króćcu ssawnym wskazują, że wystąpiła kawitacja. Dobra wiadomość jest taka, że wkład jest elementem wymiennym. W pompie typu T6/T7 wkład można wymienić bez wymiany obudowy pompy, co zmniejsza koszt naprawy.
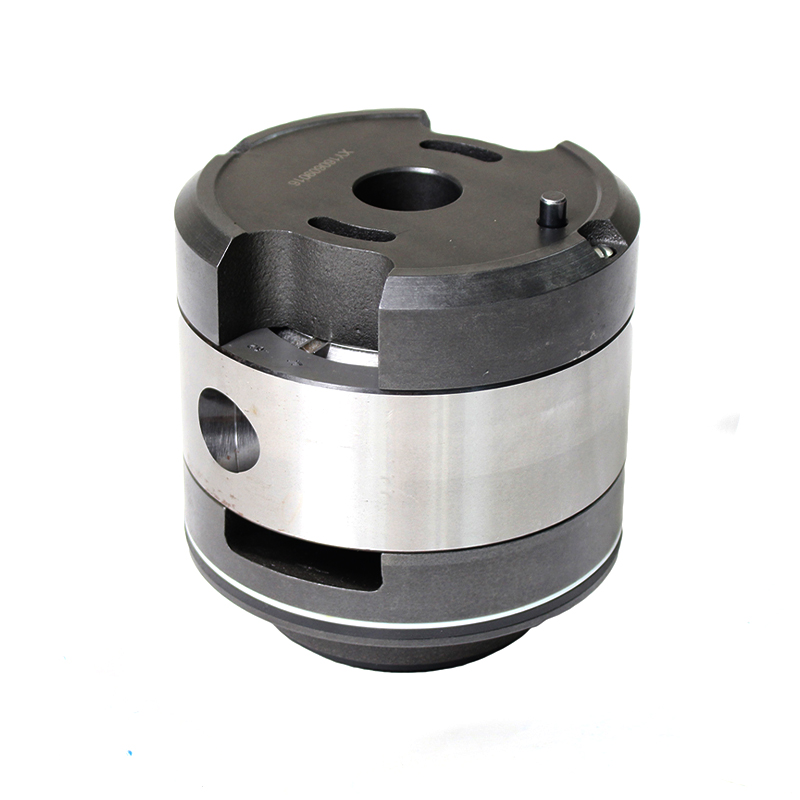 Konstrukcja ostrza z podwójną wargą T6/T7 Seria T ma konstrukcję łopatek z podwójną wargą, a podwójne wargi naprzemiennie stykają się ze stojanem, aby zmniejszyć wpływ łopatek na stojan. Olej do rdzenia pompy serii T... Zobacz produkt →
Jak zapobiegać kawitacji w rzeczywistych układach hydraulicznych
Do zapobiegania można podejść na trzech poziomach: projektu systemu, nawyków operacyjnych i konserwacji.
Wskazówki dotyczące projektowania systemu
- Oblicz NPSHa w najgorszym przypadku: wysoka temperatura oleju, zanieczyszczony filtr i najniższy poziom oleju w zbiorniku. Zachowaj margines co najmniej 15–20% powyżej wymaganego NPSHr pompy.
- Przewód ssący powinien być możliwie krótki i prosty. Prędkość płynu w przewodzie ssącym nie powinna przekraczać 1,2 m/s dla pompy hydraulicznej. W razie potrzeby użyj większej rury.
- Zminimalizuj armaturę, kolanka i zawory po stronie ssawnej. Każde dodatkowe złącze powoduje spadek ciśnienia.
- Jeśli to możliwe, należy używać filtra przewodu powrotnego zamiast filtra ssawnego. Jeśli nie da się uniknąć filtra ssącego, wybierz filtr o niskim ciśnieniu różnicowym i dużym obejściu.
- W zbiorniku utrzymuj poziom płynu pokrywający wlot pompy. Użyj przegrody, aby zapobiec wirowaniu oleju i zasysaniu powietrza do pompy.
- Wybierz pompę o NPSHr pasującym do dostępnego NPSH. Pompa łopatkowa serii V została zaprojektowana z kompaktowym wkładem i cichą pracą, dzięki czemu lepiej nadaje się do systemów wrażliwych na ssanie.
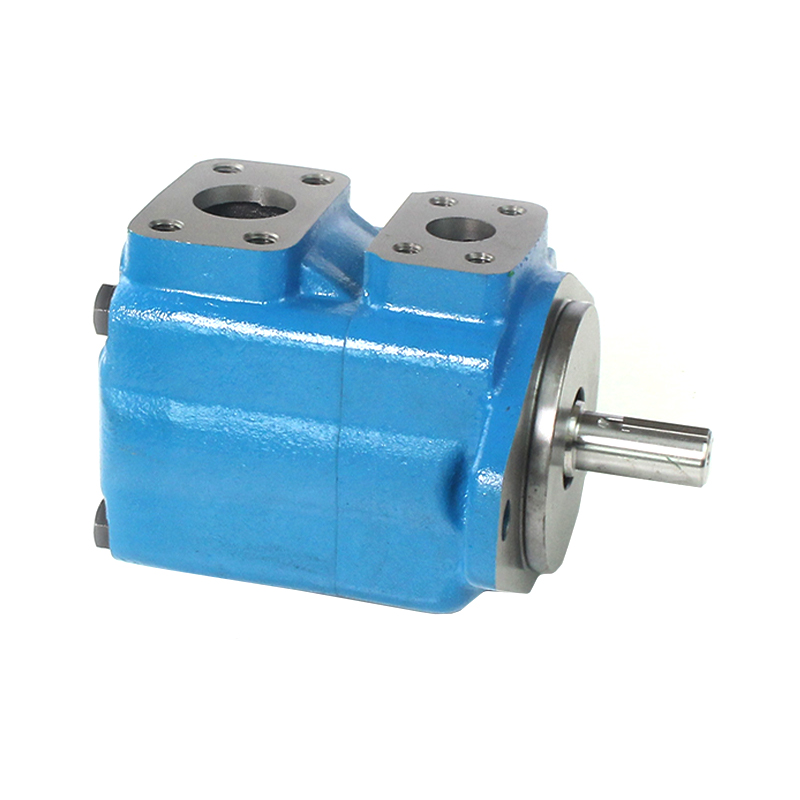 Pojedyncza pompa serii V o niskim poziomie hałasu Cicha pompa łopatkowa serii V spełnia wymagania przemysłu obrabiarkowego. Te pompy mają wysokie ciśnienie. Dzięki dużej pojemności, kompaktowym rozmiarom, niskiemu poziomowi hałasu i dłuższej żywotności... Zobacz produkt →
Nawyki operacyjne
- Uruchomić pompę w zakresie prędkości podanym przez producenta. Większość pomp łopatkowych ma prędkość obrotową od 1200 do 2500 obr./min. Ciągłe zwiększanie prędkości pompy do 3000 obr./min powoduje kawitację, nawet jeśli przewód ssący wygląda dobrze.
- Utrzymuj temperaturę płynu w zakresie 40-60°C. Używaj wymiennika ciepła, gdy maszyna pracuje nieprzerwanie.
- Nie ustawiać zaworu nadmiarowego powyżej maksymalnego ciśnienia producenta pompy. Wartość zadana ciśnienia powinna być zgodna z konstrukcją systemu, a nie teoretycznym ograniczeniem pompy.
- Do zastosowań wysokociśnieniowych ze zmiennym obciążeniem pompy tłokowe, takie jak seria A10VSO, oferują sztywną konstrukcję i dobre tolerancje wysokiego ciśnienia.
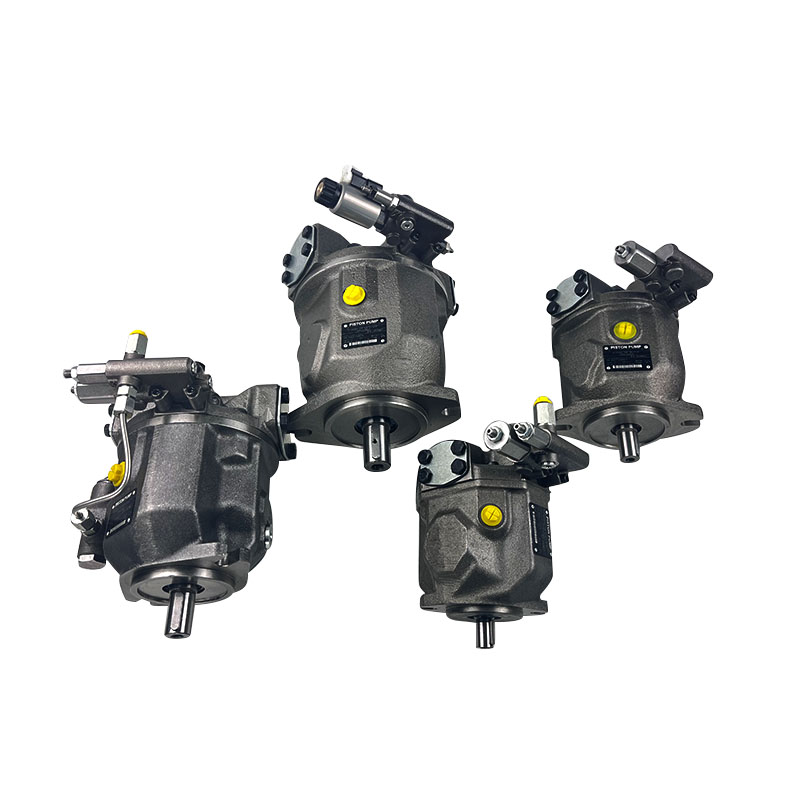 Pompa tłokowa serii A10VSO 31 Opis produktu: Zobacz produkt →
Wskazówki dotyczące konserwacji
- Wymieniaj filtry ssące zgodnie z harmonogramem, a nie po włączeniu się wskaźnika. Filtr, który jest zatkany w 80%, może nadal wytwarzać odpowiednie ciśnienie w przewodzie powrotnym, ale spadek ciśnienia po stronie ssawnej może być już wystarczająco duży, aby zaburzyć wlot pompy.
- Sprawdzaj wkład pompy podczas każdego zaplanowanego przeglądu. Jeśli końcówki łopatek wykazują zużycie lub wżery, jest to wczesny sygnał.
- Monitoruj temperaturę i zanieczyszczenie oleju. Wysoka temperatura i brud to zabójcza kombinacja.
Konkluzja
Kawitacja jest objawem źle zaprojektowanego, nieprawidłowo obsługiwanego lub źle konserwowanego układu hydraulicznego. Sama pompa jest często ofiarą, a nie przyczyną. Napraw warunki na wlocie, utrzymuj chłodny i czysty olej oraz wybierz pompę, której wymagania dotyczące NPSH odpowiadają rzeczywistemu systemowi. To najprostsza droga do wyeliminowania uszkodzeń kawitacyjnych i utrzymania sprawności urządzeń hydraulicznych.